|
|
| Nom De Marque: | KTS |
| Numéro De Modèle: | Nez de boule |
| Nombre De Pièces: | 100 morceaux |
| Prix: | $1-20 |
| Conditions De Paiement: | LC, T/T, Western Union |
| Capacité à Fournir: | 250000 morceaux/morceaux par mois |
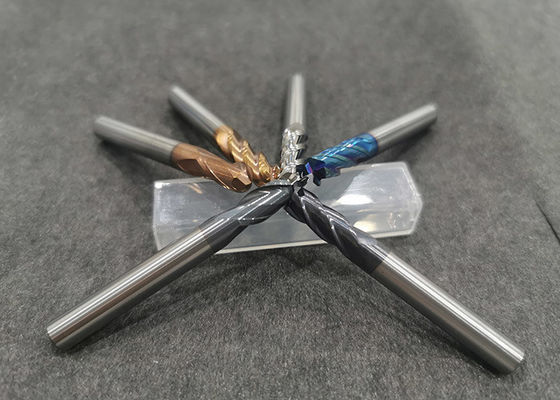
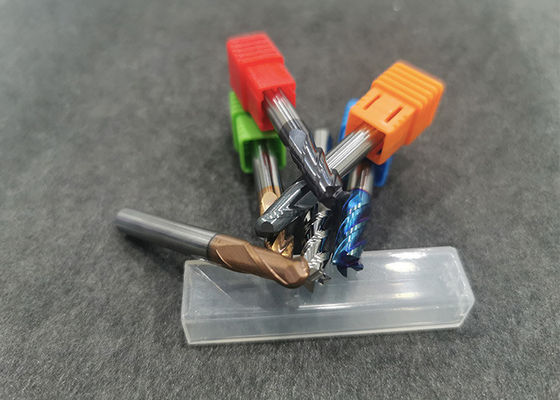
Fraise à 1/2/3/4 dents en carbure pour meulage et fraisage, fraises industrielles
Fraise pour meulage et fraisage, fraises industrielles
Informations connexes
Pour comprendre la fraise, il faut d'abord comprendre le fraisage
Lors de l'optimisation de l'effet de fraisage, la lame de la fraise est un autre facteur important. Dans tout fraisage, s'il y a plus d'une lame participant à la coupe en même temps, c'est un avantage, mais trop de lames participant à la coupe en même temps sont des inconvénients. Il est impossible pour un tranchant de couper en même temps. La puissance requise est liée au nombre de tranchants participant à la coupe. En termes de processus de formation de copeaux, de charge de tranchant et de résultats de traitement, la position de la fraise par rapport à la pièce joue un rôle important. Lors du fraisage en plongée, utilisez une fraise d'environ 30 % plus grande que la largeur de coupe et positionnez la fraise près du centre de la pièce, puis l'épaisseur du copeau ne change pas beaucoup. L'épaisseur du copeau pendant la coupe est légèrement plus fine que lors de la coupe au centre.
Afin de garantir qu'une épaisseur de copeau moyenne / avance par dent suffisamment élevée est utilisée, le nombre de dents de fraise approprié pour ce processus doit être correctement déterminé. Le pas de la fraise est la distance entre les tranchants effectifs. Selon cette valeur, la fraise peut être divisée en trois types : fraise à dents serrées, fraise à dents espacées, fraise à dents spéciales serrées.
Également liée à l'épaisseur des copeaux fraisés est l'angle principal de la fraise de fraisage en bout. L'angle principal est l'angle entre le tranchant principal de l'insert et la surface de la pièce. Les angles principaux sont de 45 degrés, 90 degrés et la lame circulaire. Le changement de direction variera considérablement avec la différence de l'inclinaison principale : la fraise avec une inclinaison principale de 90 degrés produit principalement une force radiale, qui agit dans la direction d'avance, ce qui signifie que la surface à traiter ne supportera pas trop de pression. Elle est plus fiable pour les pièces avec une structure de fraisage faible.
La fraise avec un angle d'inclinaison principal de 45 degrés a à peu près la même force de coupe radiale et direction axiale, de sorte que la pression générée est relativement équilibrée et que les exigences de puissance de la machine-outil sont également relativement faibles. Elle convient particulièrement aux matériaux à copeaux courts qui produisent des copeaux cassants lors du fraisage. Artefacts.
La fraise avec insert rond signifie que l'angle d'inclinaison principal change continuellement de 0 à 90 degrés, ce qui dépend principalement de la profondeur de coupe. La résistance du tranchant de ce type de lame est très élevée. Parce que les copeaux générés le long du long tranchant sont relativement fins, elle convient aux grandes avances. La direction de la force de coupe dans la direction radiale de la lame change constamment, et la pression générée pendant le traitement dépendra de la profondeur de coupe. Le développement de la géométrie des lames modernes présente les avantages des lames de coupe rondes avec un effet de coupe lisse, de faibles exigences de puissance pour la machine-outil et une bonne stabilité. Ce n'est plus une fraise d'ébauche efficace, et elle est largement utilisée dans le fraisage en bout et le fraisage de contournage.